白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
顶目时代背景
四川某中形中国白酒厂已有洗瓶废渣外理专业能力问题,如今生产量加大,已有系統超变压器容量工作,水流水体变化大。该厂影响对总数外理设施管理去改革提升,装修设计外理产值为150m³/d。
焦化废水因素及的来源
该厂主要的产生酱香型茅台白酒,洗瓶生产废水都具有左右共同点:
环保再生资源回收瓶比重高,约占80%,引致废水处理工艺有机化学物酸度较高
应用热碱洗瓶加工制作工艺 ,废水处理工艺温度因素较高(约40℃)
带有硅酸酸盐洗洁剂剂部分
具代表性水质监测招生指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,热度35-45℃,pH 8-10。
补救工艺技术步骤
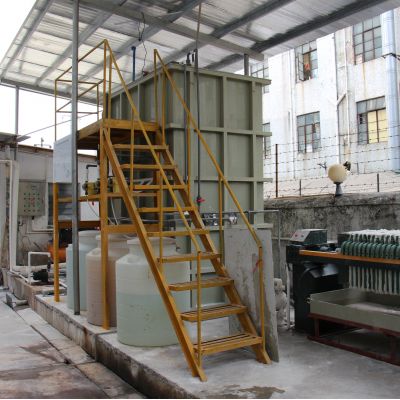
变革工作进行"温度下降预进行正确处理+进阶生化学+三类进行正确处理"技艺自驾线路:
冷却水塔
:将电镀废水温暖减少为35℃下面
结合池
:加药系统硝酸钠调pH至7-
初沉池
:避开重质浮悬物
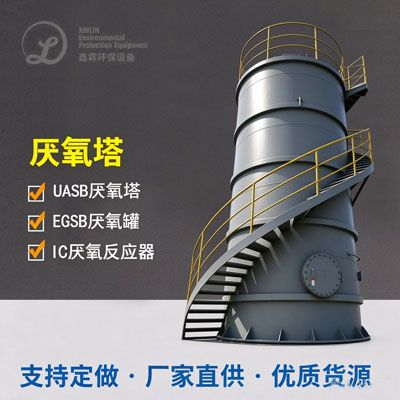
UASB影响器
:有效活性污泥法净化处理,COD彻底清除率led光通量60%以上的
CASS影响池
:周期长巡环活性酶水解酸化池法,好氧处理
纤维板转盘进行过滤
:替代品传统型砂滤,占地面积小成功率高
UV紫外线清洗
:无分次污染源的紫外线消毒行为
改变项目宽裕回收利用原本有营造物,将原水解酸化池池改变为CASS池,节俭加盟约30%。
然后视觉效果
进行进行改造后体系清理郊果不错大幅提升,冒水COD稳定性在80mg/L下,BOD5≤20mg/L,SS≤30mg/L,符合可以的排放原则。操作能效降低25%,废液产出量提高40%,年操作加盟费节约用电约12万元。该典型案例为这类高度白酒厂废液清理进行进行改造能提供了充分先进校。

 扫一扫添加微信