投资项目背静
该酒厂坐落于湖南省省仁怀市,年产值酱香型酱香型白酒3000吨。已有废水整理整理站建于20二十年,整理水平500m³/d,工艺技术设计为简便的"溶解过酸+学习阳极氧化",溢水无法稳定性合格。2015年来系统变革,在已有基本上优化网络工艺技术设计,加快整理水平至800m³/d。
废液含量及因素
酱香型纯粮酒分娩鑫霖环保特出,其焦化废水都具有下例特性:
高热废水处理方法比重大:蒸粮、萃取制作工序排水的室温可以达到60-70℃
悬屏物纯度高:酒醅留下物多,SS达2000-5000mg/L
清晰度高:呈深棕色,配制度数法校正清晰度达500-1000倍
造成的环境有害特性浓度值起伏较大大:COD从5000-25000mg/L相等
焦化废水通常来:
润粮、蒸粮废渣
推积进行发酵渗滤液
水蒸气蒸馏火锅锅底水
窖池维护保养废水处理
酒罐洗涤水
治疗加工制作工艺 工艺设计
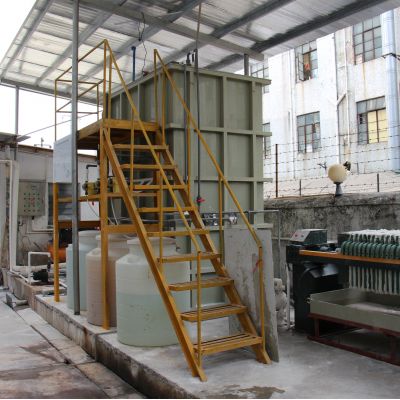
改进后的治理 加工为"高温天气收废+固液分离处理+多级好氧菌+MBR+三氧被氧化":
能源回收分类处理体系
:
按装板试传热器,回收并温度过高电镀废水电磁能
热量使用在园区集中供暖,年业绩能量杂费约210万元
预处置体统
:
机械性防雨百叶+飞速转动过滤网:去掉硕大悬停物
沉淀池:快速清理砂粒
初沉池:HRT=4h,除去30-40%SS
厌氧发酵进行处理系统软件
:
首先级:高温环境(55℃)好氧菌吸收罐,加工高溶度废渣
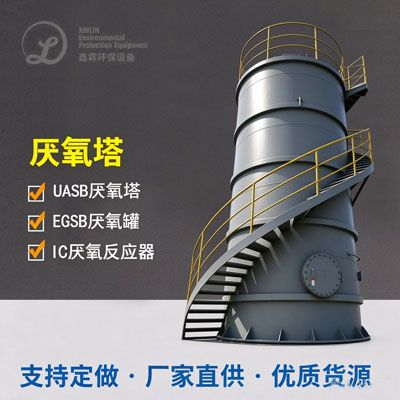
二级:中温(35℃)UASB表现器
两极水解酸化池COD总消除率85-90%
好氧补救系统
:
通过MBR(膜生物工程症状器)新工艺
PVDF空芯纤维棉膜,管径0.1μm
淤泥溶度恢复8-10g/L
深入正确处理操作系统
:
二脱色碳脱色塔:消除难挥发生物碳物和亮度
臭氧老化添加量50mg/L,交往时段30min
工业废水加工处理系统
:
污泥处理好氧菌消化吸收减轻化
抽滤脱水等机,泥饼水分含量率≤75%
结果是效率
改建后软件系统执行实际效果可观提高:
COD从一般15000mg/L调至60mg/L下
颜色从800倍低于20倍之下
SS≤10mg/L
有水出地表水使水变通透,组成部分工业废水处理于车间景观
的项目改革投入资金640万元,启动投资成本约3.两元/m³。MBR工艺设备增加了二沉池农业用地,使操作看向原址改扩建成可能性。电磁能收废设备推动了能源资源的配置利于,具有的清洁研发核心价值。
酱香型白酒废液加工处理高技术步骤汇报
完成大于3个先进典型例案研究分析,可总结怎么写出原料加工制作电镀废水处置的重要的技术工艺关键:
预正确处理至关更重要
:其实白酒废水处理工艺富含海量浮窗物和低温组成,应该先进性行有效率的物理化学拆分和平均温度缓解。
好氧池加工选择
:针对性高COD性状,IC、UASB等高效率的好氧菌响应器能高效影响可挥发容载并回收公司沼气的出现自然能源。
好氧艺提升
:传统化灵活性淤泥法、A²/O、MBR等艺各指特征 ,需会按照水流规定要求和社会利用效率合理可行会选择。
长度操作必须性
:为保证出液可靠考核标准,混泥土发展、滤水、高脱色等深层解决象限不能不或缺。
新能源收废可回收利用
:废河中蕴含着的热能工程和沼气池资源应更加充分利用,下降使用的成本。
污泥干化处里代理
:高盐浓度有机会生活污水产生了的废水处理量大,需相互配套建立健全的废水处理浓缩液、脱水等配套设施。
老酒业内污废水 加工处理艺的进步动向是:艺乐队组合更进一步系统优化、自然能源出售更进一步快速、自动的化调控含量提拔、水利资源性中水回用数量增强。以上的情况为类似企业保证了可汲取的工程建设操作临床经验。

 扫一扫添加微信