一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
市场客户的痛点:
分馏車间、堆肥池等领域VOCs(甲醇、酯类、硫化橡胶氢)氧化还原电位过高,气味儿很重;
节能排查经常,存在罚钱分险;
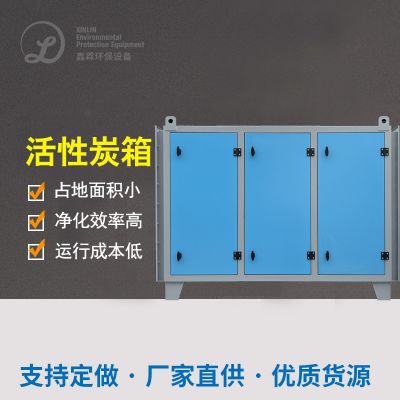
经典活性酶炭过滤生产成本上升,调换周期时间短,运维服务水压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治疗步骤:
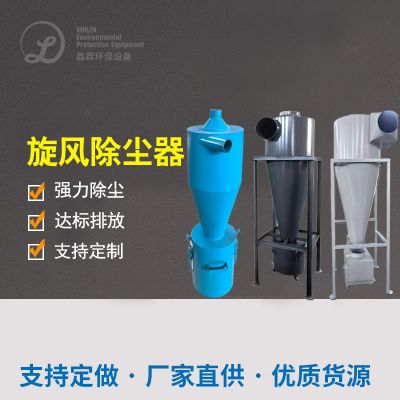
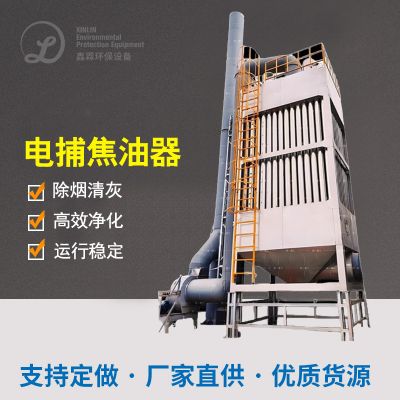
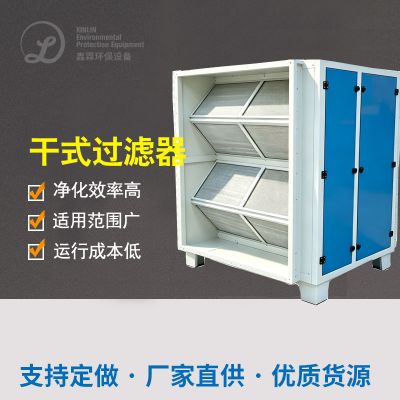
飓风布袋除尘+静电反应捕集器:去掉的废气里面大小粒煤尘及油垢污渍。
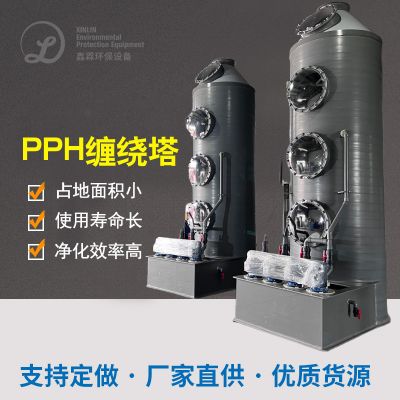
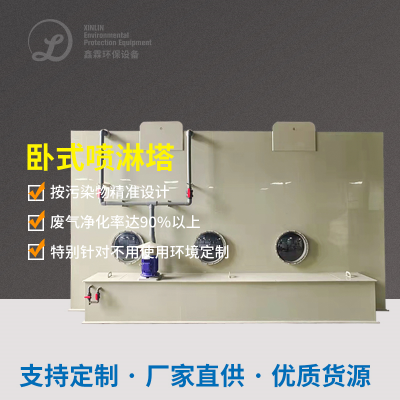
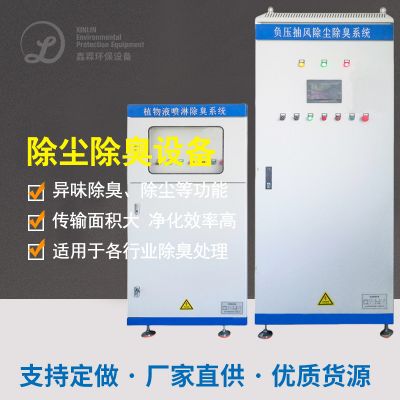
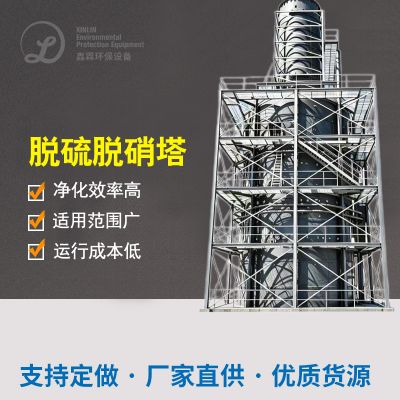
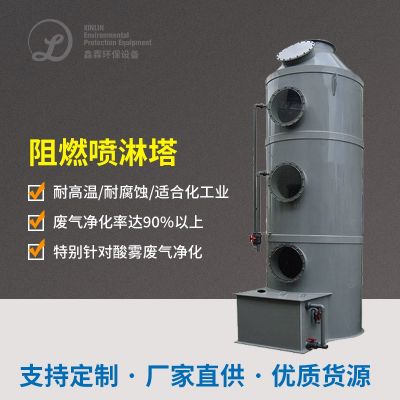
碱液喷淋清洗塔:与弱酸性有毒气体(如硫化橡胶氢),有效降低之后机 蚀化风险隐患。
高效益吸出时期:
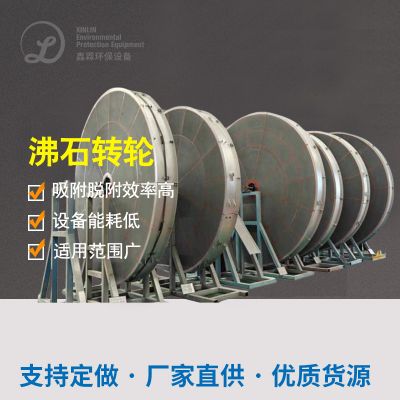
吸收特性:VOCs吸收工作效率≥95%,动图吸收体积≥1.2kg/m³抗逆性炭;
更改玩法:树脂吸附-脱附无限循环自动运行,做到维持处置。
热塑性树脂活力炭氯纶树脂吸附塔(2组并接):
层次净化后价段:
温差设定:280-350℃衡温燃燒,切底被分解转换成剩的VOCs为CO₂和H₂O;
能量收购 :余热转化率≥70%,下降生物质人工成本。
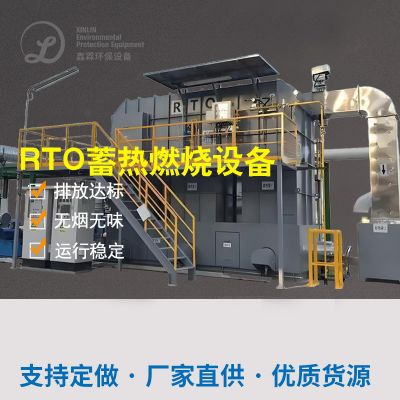
催化反应熔化保护装置(RTO):
三、设施设备调试与运行环境
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
现状分析:运用“吸+催化剂的作用复燃”组和加工制作工艺 ,能够 PLC时时评估溶液浓度重新上下调整吸/脱附设置成规律。
突破点2:湿更高诱发催化活性炭包易呈现饱和状态
现状分析:预整理增加除湿气装备(冷藏皮肤干燥或膜剥离 ),将有机废气物露点把控在40℃这。
思路3:酿酒装配车间封闭性差
具体措施:订做真空集气软件,涉及面团发酵池、灌装生产线线等全方案产污点,避免无组织性直接排放。
五、工作效用查证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
社会经济效率:年节省了可溶性炭采买费¥140万,蒸汽式能效比缩减40%;
社会中收益:生产车间及周邊特殊难闻气味消亡,工作人员举报率的降低90%。
总结
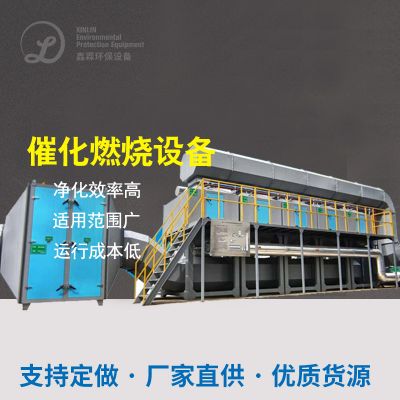
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信